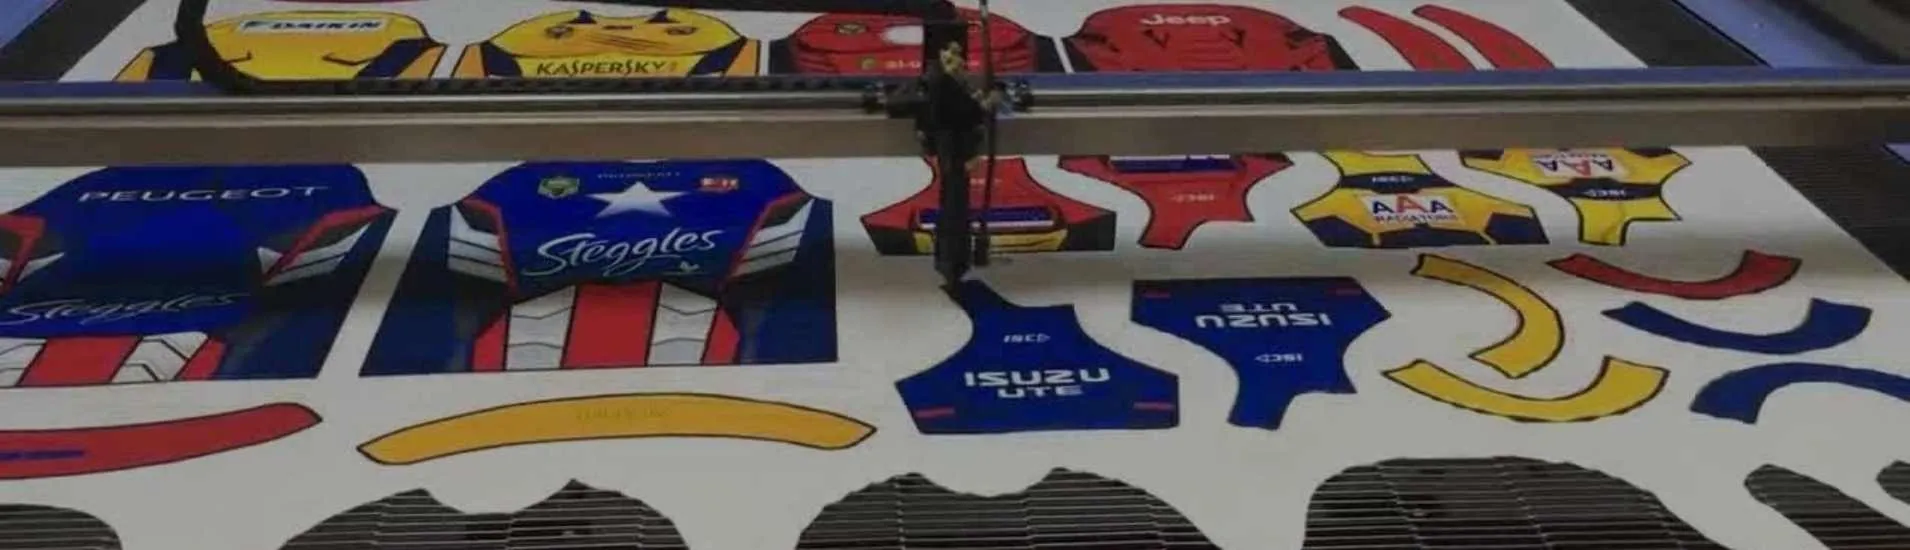
Скорость прямолинейной обработки на наших CO2-машинах достигает почти 1,000 мм/с , но от этого показателя не зависит ваша производительность. Каждый поворот заставляет головку замедляться, поэтому обработка сложной контурной детали может происходить со скоростью, составляющей лишь часть скорости прямолинейной обработки, в то время как обработка простой формы приближается к ней — именно поэтому две машины с одинаковой мощностью могут производить совершенно разное количество деталей за смену.
- В чём побеждает лазер: Не нужно покупать, хранить или переделывать штампы. Смена выкройки ничего не стоит, поэтому небольшие партии и частые изменения стиля не влекут за собой дополнительных затрат на оснастку.
- Где вырубка по-прежнему выигрывает: Одна единственная форма при очень большом объеме производства. Будьте честны в этом вопросе при сравнении — лазер догоняет за счет многоголовочных станков, а не за счет чистой скорости. Два четырехголовочных CO2-резака KASU могут заменить один промышленный высекальный станок, а добавление головок обычно увеличивает стоимость покупки всего на 10–30%.
- Карта управления тоже имеет значение: Мы используем карты Trocen на станках для гибких материалов, потому что они режут быстрее, а карты RD — там, где точность резки и гравировки на листовом материале важнее скорости.
Оцените производительность, используя собственный файл выкройки на собственной ткани, а не по стандартной прямой схеме. Пробный образец покажет фактически затраченную скорость и мощность, поэтому вы сможете перевести это значение в количество изделий за смену, прежде чем принимать окончательное решение.