
현대 포장의 병목 현상은 인쇄가 아니라 후가공에 있습니다. B2B 유통업체와 OEM 제조업체에게 전통적인 다이컷팅 공정은 "고정 비용 함정"과 같습니다. 높은 금형 비용과 맞춤형 금형 제작에 소요되는 2주라는 긴 시간은 "주문형" 경제에서 수익성을 저해하고 있습니다. KASU 는 시장의 변화를 감지하고 있습니다. 고객은 더 이상 10,000만 개의 동일한 상자를 원하는 것이 아니라, 금요일까지 500개의 맞춤형 상자를 원합니다.
간단히 답하자면, 연소보다는 승화가 일어납니다.
이산화탄소 레이저 절단기는 종이, 카드지, 골판지 등의 재료를 가공하는 데 가장 효율적인 도구입니다. 재료의 결을 따라 찢는 물리적인 칼날과는 달리, 레이저는 광자 에너지를 이용하여 승화 현상을 일으켜 셀룰로오스 섬유를 고체에서 기체 상태로 직접 전환시킵니다.

핵심 요약을 얻으려면 전문가들은 열영향부(HAZ)를 정확하게 제어하는 것이 성공의 핵심이라는 점을 이해해야 합니다 . 300gsm 카드지에 "하얀 가장자리"를 구현하려면 열에너지 축적을 방지하는 정밀한 펄스 주파수가 필요합니다. 시스템 통합업체에게 있어 이는 고급 제품과 타버린 폐기물 사이의 차이를 의미합니다.
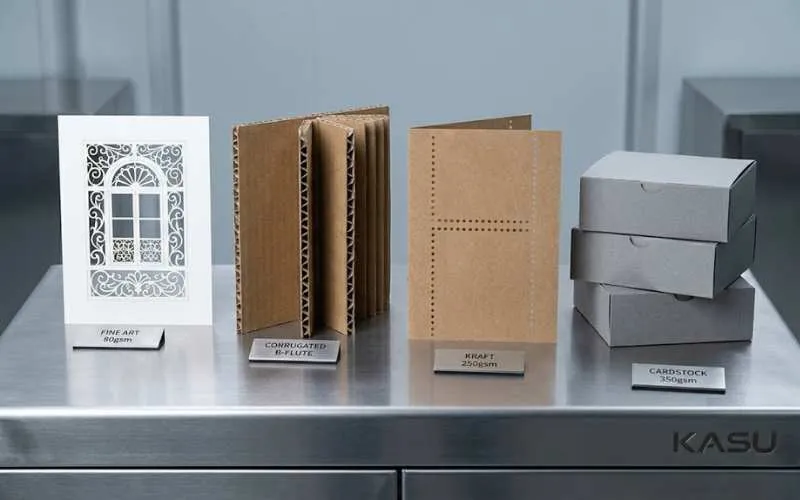
산업용 등급 가공 매트릭스
| 자료 유형 | GSM 범위 | 레이저 소스 | 일반적인 속도 | 항공 지원 요구 사항 | 어플리케이션 |
|---|---|---|---|---|---|
| 파인 아트지 | 80 – 120 | CO2 (DC/RF) | 400mm/초 이상 | 초저농도(청정 공기) | 청첩장 |
| 고급 카드지 | 250 – 400 | CO2 RF | 200 - 300mm/초 | 중간 (지속적인 흐름) | 프리미엄 포장 |
| 크라프트지/회색 판지 | 300 – 600 | CO2 DC | 100 - 150mm/초 | 높은 (연기 제거) | 산업용 템플릿 |
| 골판지(E-플루트) | N/A | CO2 DC | 80 - 120mm/초 | 높은 (화재 안전) | POS 디스플레이 |
“탄화” 문제 해결: KASU 엔지니어의 선언문
KASU 레이저 시스템을 최적화해 온 10년 동안 , 저는 "기본 설정"이 수익의 적이라는 것을 알게 되었습니다. 대부분의 판매점들은 황변 현상을 해결하지 못해 고객을 잃습니다.
1. 초점 거리의 비밀
대부분의 기계에는 2.5인치 렌즈가 장착되어 출고됩니다. 종이 인쇄에는 이 렌즈를 버리고 1.5인치 또는 2.0인치 갈륨비소(GaAs) 렌즈를 사용하십시오 . 초점 거리가 짧을수록 스팟 크기가 작아져(약 0.1mm) 에너지 밀도가 높아집니다. 이를 통해 더 적은 전력으로 더 빠르게 절단할 수 있으며, 흰 종이를 하얗게 유지하는 유일한 방법입니다.
2. 펄스 폭 변조(PWM) 마스터리
OEM 시스템 통합업체 라면 레이저 펄스 주파수 에 주목해야 합니다 . 20kHz 이상의 고주파 펄스는 연속적인 절단면을 제공하여 저가형 유리관 레이저에서 흔히 발생하는 들쭉날쭉한 탄화 현상을 최소화합니다.
3. 진공 베드의 장점
종이는 완벽하게 평평한 경우가 드뭅니다. 재료 높이가 1mm만 벗어나도 레이저 초점이 흐려져 더 넓고 뜨거운 빔이 발생하여 절단이 아닌 연소가 일어납니다. 당사는 기판의 모든 부분이 정확한 초점면에 위치하도록 벌집형 베드에 고유량 진공 영역을 통합했습니다.
유통업체 수익 논리: 갠트리 방식 vs. 갈보 방식
고객에게 조언할 때는 "다재다능함"과 "처리량"을 구분해야 합니다.
- CO2 갠트리(평판형): "만능 도구"라 할 수 있죠. 대형 디스플레이나 소량 프로토타입 제작에 가장 적합합니다. 대부분의 경우 입문용으로 사용됩니다. KASU 유통업체.
- 갈보 스캐닝 시스템: "수익 창출 시스템". 대량 생산되는 카드나 라벨 마감 작업에 있어, 갈보 시스템은 무거운 갠트리 대신 거울을 통해 빔을 이동시킵니다. 그 결과 최대 처리 속도가 향상됩니다. 10,000mm / s의만약 고객사가 하루에 1,000장 이상의 용지를 처리한다면, 갈보 헤드만이 경쟁력 있는 가격을 보장할 수 있는 유일한 방법입니다. 투자 수익 (ROI).

사례 연구: 소량 생산 포장 OEM 업체
유럽의 한 포장재 공급업체는 자사의 "에코 박스" 생산 라인에 기계식 다이 커팅 방식에서 KASU 갈보 시스템으로 전환했습니다.
- 기존 리드 타임: 8일 (금형 제작 대기 기간).
- 새로운 소요 기간: 45분 (파일 준비부터 최종 절단까지).
- 결과 : 그들은 "당일 배송" 주문에 대해 30%의 프리미엄을 확보하여 7개월 만에 기계 비용을 완전히 상각했습니다.
총소유비용(TCO) 비교 - 3년 예측
| 비용 요소 | 기계식 다이 커터 | KASU CO2 갠트리 | KASU 갈보 시스템 |
|---|---|---|---|
| 초기 투자 | 보통 | 낮음 – 중간 | 높음 |
| 툴링 비용 | 디자인당 $150~$500 | $0 | $0 |
| 유지보수 | 칼날 연마/교체 | 튜브 및 필터 교체 | 최소형 (움직이는 부품 없음) |
| 전기 | 고출력(유압/서보) | 낮음 (< 2kW) | 낮음 (< 1.5kW) |
| 리드 타임 | 일/주 | 회의록 | 초 |
안전 및 규정 준수: 절대 양보할 수 없는 사항
종이 먼지는 단순히 지저분한 것만이 아니라, 고농도일 경우 폭발 위험이 있습니다. EU 및 북미 시장의 B2B 구매자들은 ISO 12100 (기계 안전) 규격 준수를 요구합니다.
- 연기 추출: 시스템에 다단계 HEPA 필터와 활성탄 필터가 함께 사용되는지 확인하십시오. 종이 연기에는 시간이 지남에 따라 광학 부품을 손상시킬 수 있는 VOC가 포함되어 있습니다.
- 화재 진압: 산업용 종이 제조 설비에는 자동 이산화탄소 또는 질소 소화 키트를 설치할 것을 권장합니다. 종이는 인화성이 매우 높아, 작은 화재라도 순식간에 5,000달러짜리 렌즈를 망가뜨릴 수 있습니다.
- 배송 및 세관: 글로벌 제조업체인 KASU는 종합적인 서비스를 제공합니다. HS 코드 845611 해외 파트너사를 위해 통관 절차를 간소화하고 수입 관세를 줄이기 위한 서류 작업입니다.

종이 후가공의 "새로운 기준"
레이저가 종이를 자를 수 있느냐 없느냐가 중요한 게 아니라, 귀사가 아날로그 시대에 머물러 있을 여유가 있느냐가 중요합니다. "다이컷 비용"을 없애면 고객에게 더 빠른 반복 작업을 제공하고 네스팅 최적화를 통해 최대 18%까지 낭비를 줄일 수 있는 이점을 제공할 수 있습니다 . CAD에서 완제품까지의 원활한 전환은 현대 유통업체에게 최고의 경쟁력입니다.

유통망 확장을 가속화하세요
KASU는 단순한 공급업체가 아닙니다. OEM 및 시스템 통합업체를 위한 엔지니어링 파트너입니다. 화이트 라벨 제조, 맞춤형 베드 크기, 현지화된 기술 교육을 제공하여 고객이 현지 시장을 선도할 수 있도록 지원합니다. 복잡한 배송 물류부터 최신 파라미터 라이브러리 제공까지, 고객의 성공을 보장합니다.